「気をつける」だけではミスは減らない。隣間口への誤配荷を70%削減した現場改善
当社の2025年度QCC大会で最優秀賞に選ばれたのが、名古屋品川事業所のQCチームです。
チームが取り組んだのは、店舗別に商品を仕分ける配荷作業において、
指示された場所ではなく、その隣の間口へ商品を入れてしまう「隣間口への誤配荷」の削減です。
活動前の2024年度下期に発生していた隣間口への誤配荷は、
作業環境に対する3つの対策を実施した結果、2025年度下期には70%以上削減。
目標としていた件数を達成しました。
一見すると、作業者の確認不足によって起きたように見える誤配荷。
しかし、チームが現場を詳しく調べると、作業者が注意していても間違いにつながる可能性のある
作業環境が見つかりました。
今回の活動について、チームを代表してQCCリーダーに聞きました。
- INTERVIEW
名古屋品川事業所QCCリーダー Fさん
ALSo管理者5名で構成されたのQCグループのリーダーとして、今回のQCC活動を推進しました。
目次[非表示]
▼関連記事
>物流QC改善方法を徹底解説|品質とコストを両立する8手順
>物流品質向上の5つの改善ポイント|現場で成果を出す具体的ステップ
流出不具合の中から、改善対象を絞り込む
――今回、どのような課題に取り組んだのでしょうか。
Fさん(QCリーダー):
店舗別に商品を仕分ける配荷作業で発生していた、「隣間口への誤配荷」です。
配荷作業では、商品のバーコードを読み込み、ランプが点灯した店舗の間口へ移動して、
指示された数量の商品を、仕分け用の容器であるバットへ入れます。
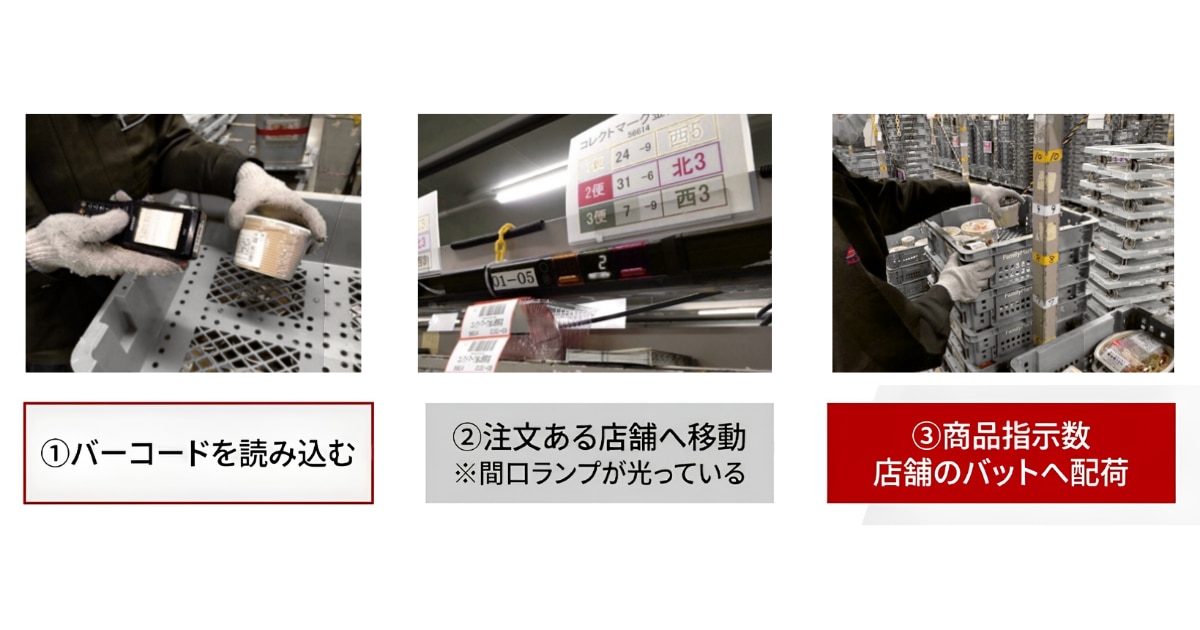 隣間口への誤配荷とは、本来入れるべき間口ではなく、その隣の店舗の間口へ商品を入れてしまうことです。
結果、本来商品を受け取る店舗では欠品が発生します。
編集部補足
「間口」とは、店舗ごとに商品を仕分ける区画です。
「配荷」とは、商品を店舗ごとの区画へ仕分ける作業です。
――なぜ、隣間口への誤配荷をテーマに選んだのですか。
Fさん(QCリーダー):
2024年度下期は、事業所の流出不具合が目標を上回っていました。
そこで不具合の内容を調べたところ、全体の流出不具合のうち、約80%が欠品でした。
さらに原因を絞り込むと、隣間口への誤配荷が一番多く、欠品全体の35%を占めていたことが分かりました。
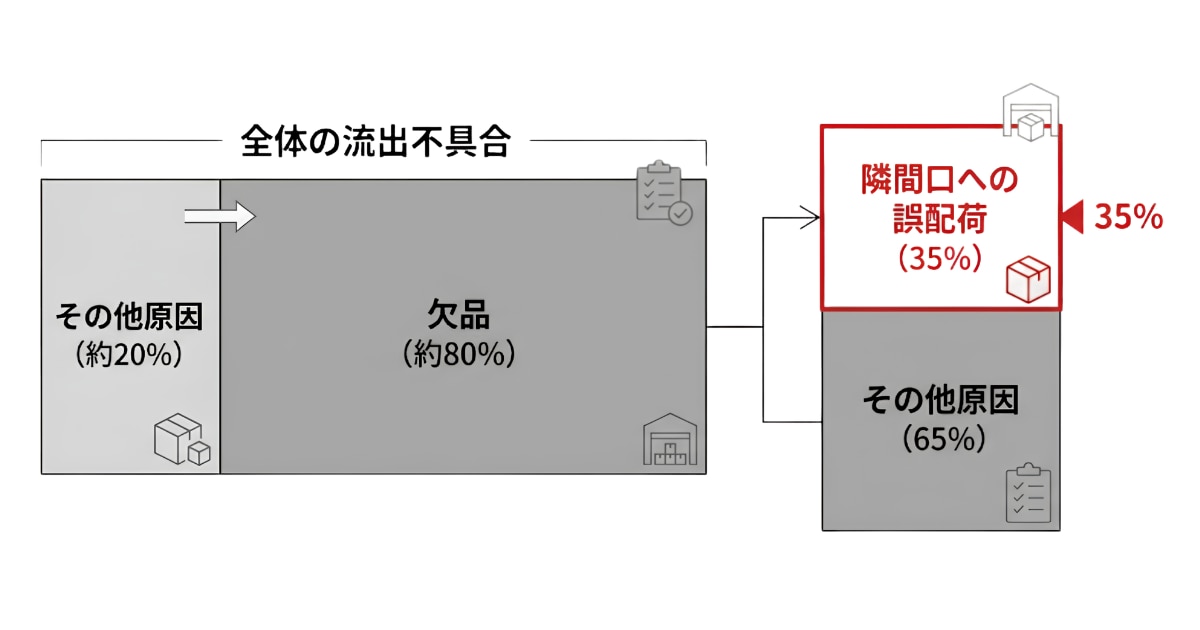
さまざまな不具合へ一度に対策するのではなく、件数が多く、品質への影響も大きい問題として、
隣間口への誤配荷を改善対象にしました。
作業者の注意不足で終わらせず、現場を確認する
――活動を始めた当初、誤配荷の原因は何だと考えていましたか。
Fさん(QCリーダー):
当初は、作業者の見間違いや勘違いなど、主に「人」が原因だと考えていました。
DAS(デジタル表示器を使った仕分けシステム)に表示される数字を見間違えたり、
本来とは異なる間口へ商品を入れたりすることで、誤配荷が発生しているのではないかと予想していました。
しかし、実際に現場を確認すると、作業者の注意力だけでは防ぎきれない、作業環境にも原因があることが分かりました。
――なぜ、「配荷先をよく確認しましょう」という注意喚起だけで終わらせなかったのでしょうか。
Fさん(QCリーダー):
以前から、作業者への注意喚起は行っていました。
しかし、注意するだけで誤配荷を防ぐことには限界があり、根本的な解決には至っていませんでした。
そこで、人の注意力に頼るのではなく、誰でも間違いにくい方法を仕組みとして
現場に落とし込めないかと考えました。
――現場を調べて、何が分かりましたか。
Fさん(QCリーダー):
実際の作業者の動きや設備の状態を確認したところ、3つの要因に絞り込みました。
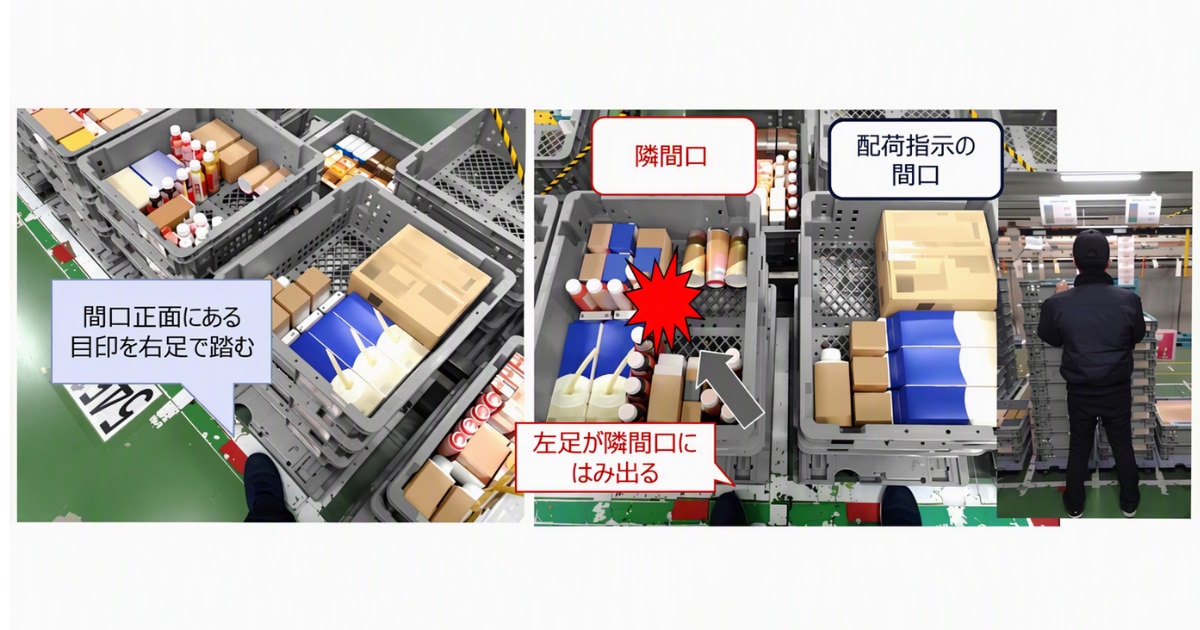
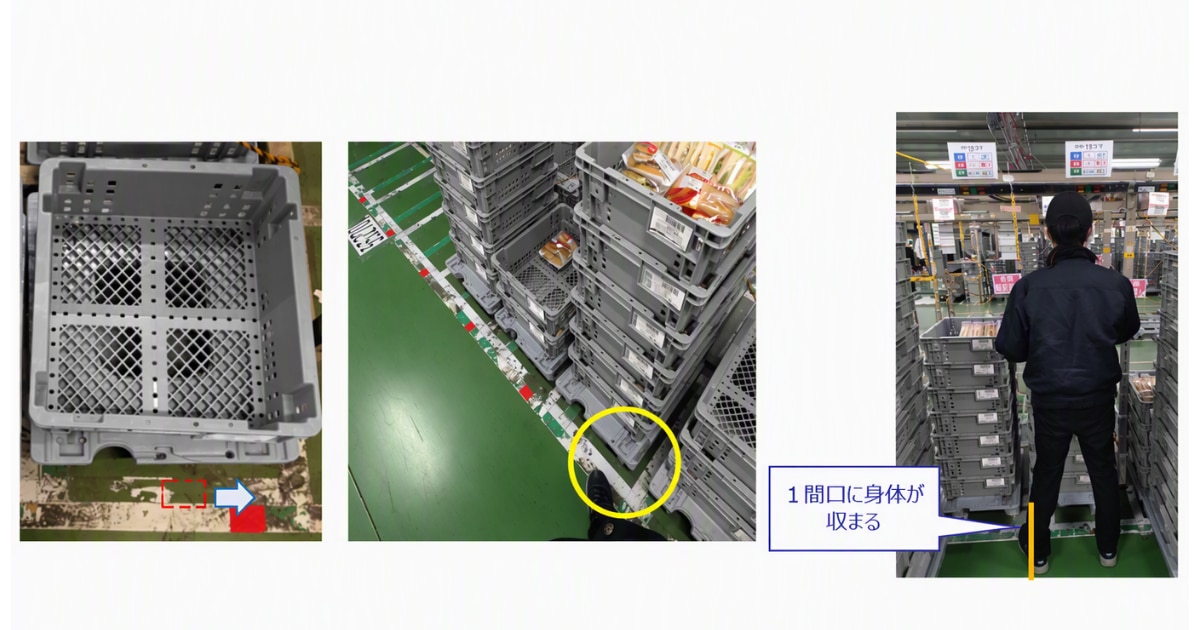
一つ目は、足を踏み込む目印の位置です。
目印に右足を置くと、体が二つの間口をまたぐような姿勢になり、隣の間口へ商品を入れやすい状態になっていました。
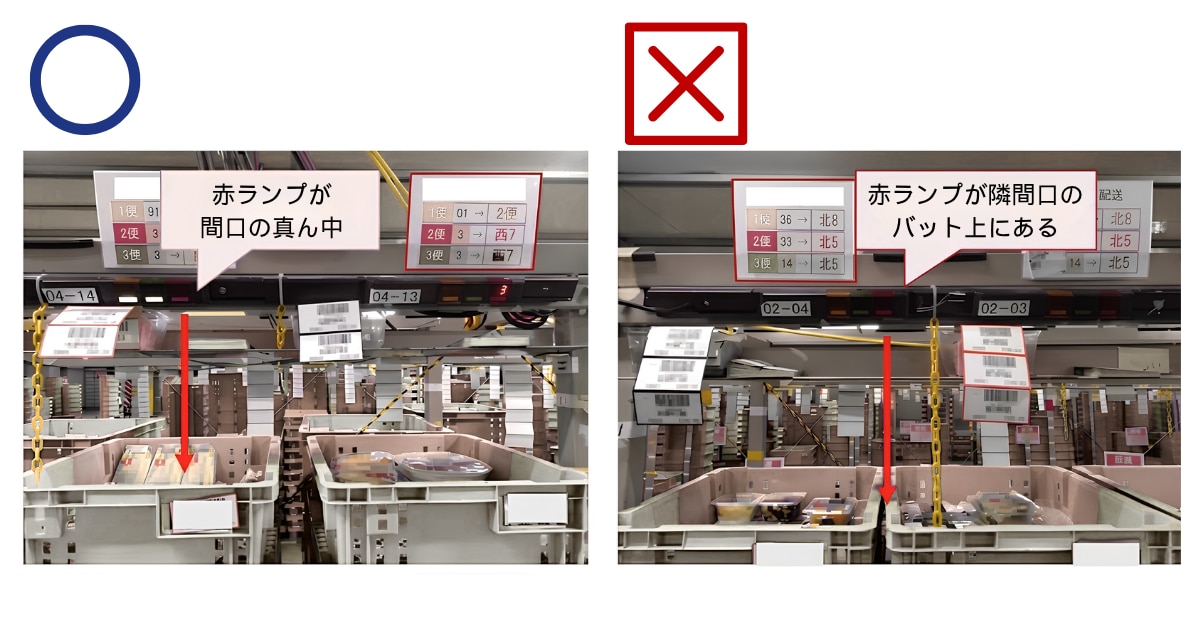
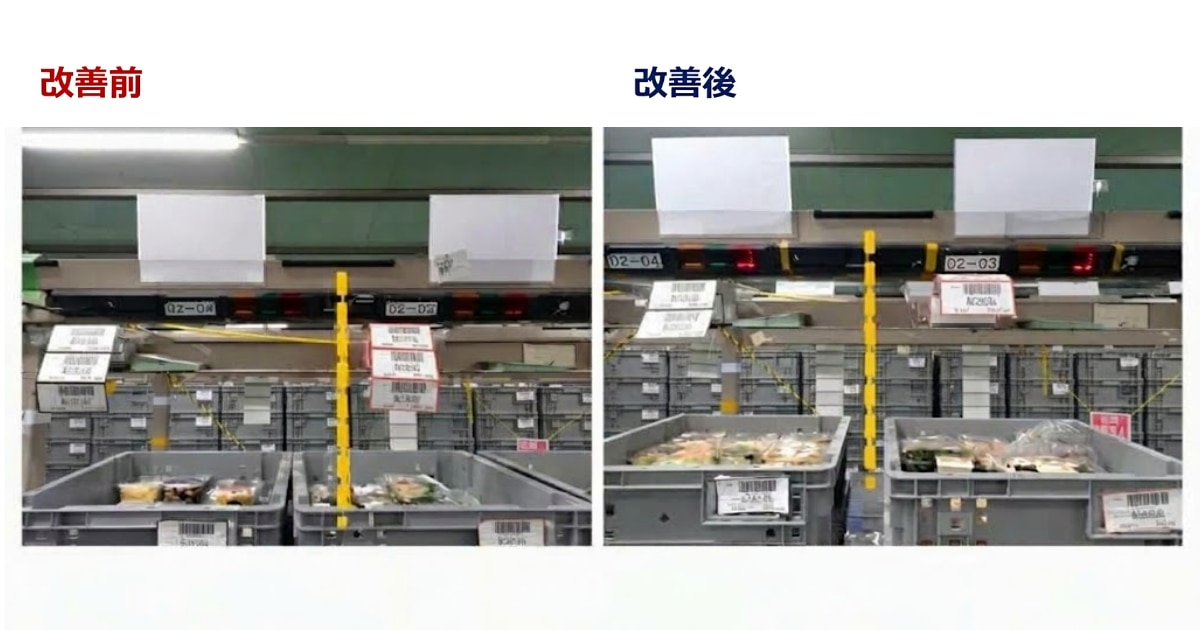
二つ目は、配荷先を示すランプの位置です。
448間口のうち32間口でランプが間口の真上からずれ、隣の間口を示しているように見える箇所がありました。
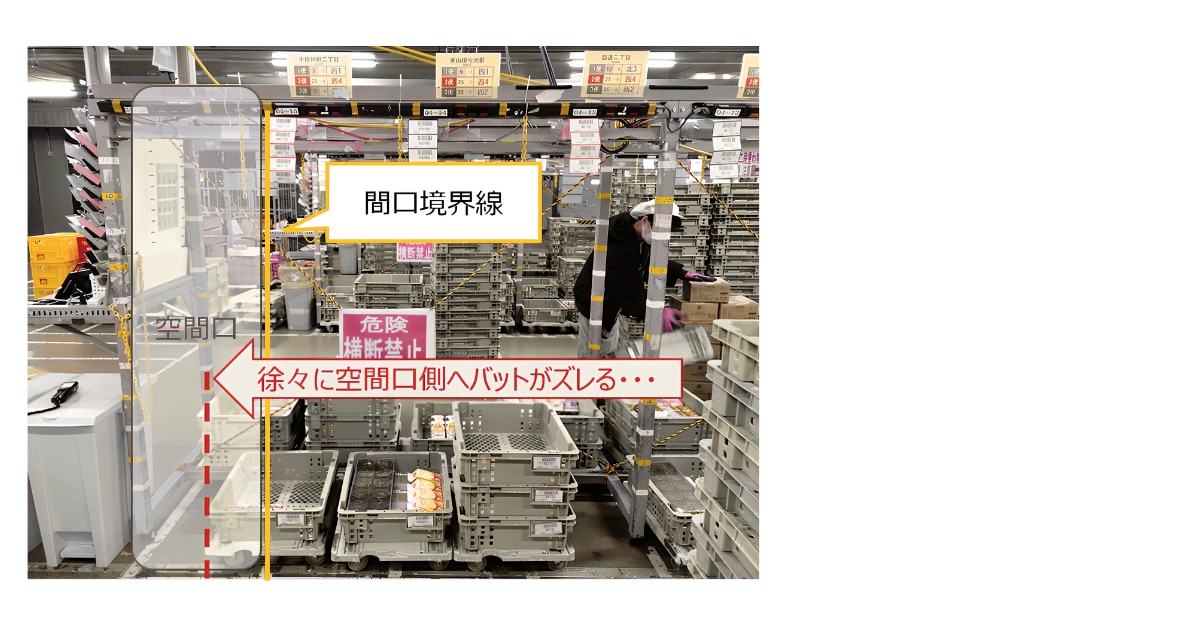
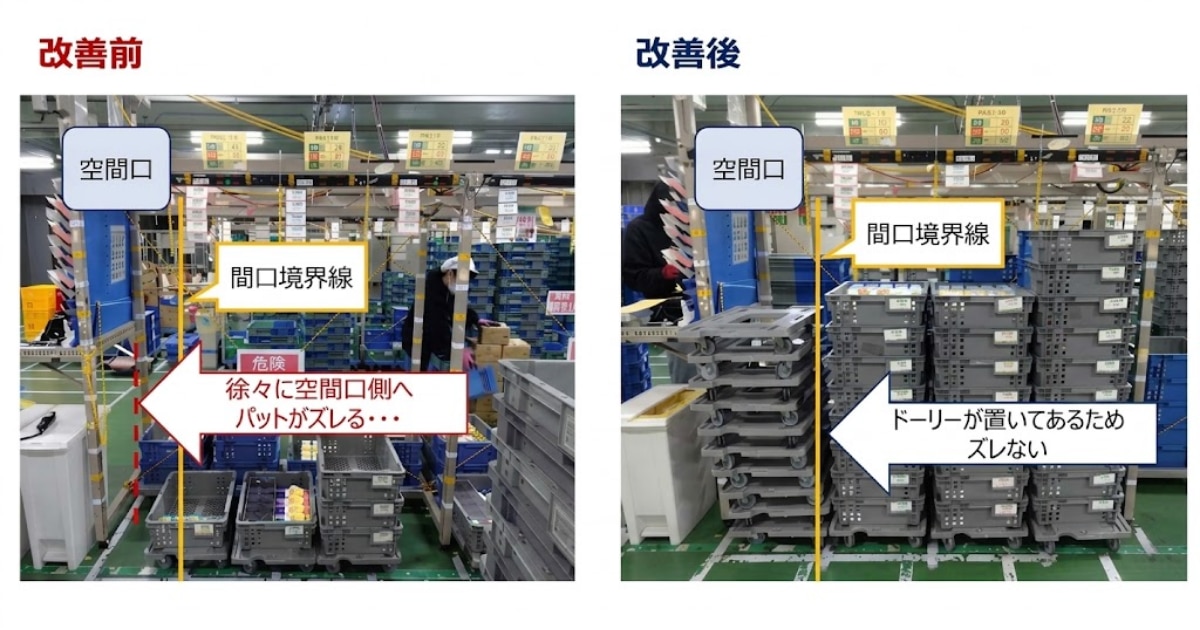
三つ目は、商品を仕分けるバットが置かれていない「空間口」です。
448間口のうち62間口が、バットの置かれていない空間口となっており、
空間口があることで、隣接するバットやドーリーが空間口側へずれ、間口と容器の位置関係が分かりにくくなる可能性がありました。
3つの「間違いやすさ」を取り除く
――3つの原因に対して、どのような改善を行いましたか。
Fさん(QCリーダー):
足元の目印は、間口の右手前側へ移しました。
新しい位置に右足を置くと、作業者の体が一つの間口の正面に収まるようになります。
配荷ランプは、それぞれの間口の真上へ調整し、作業中に動かないよう固定しました。
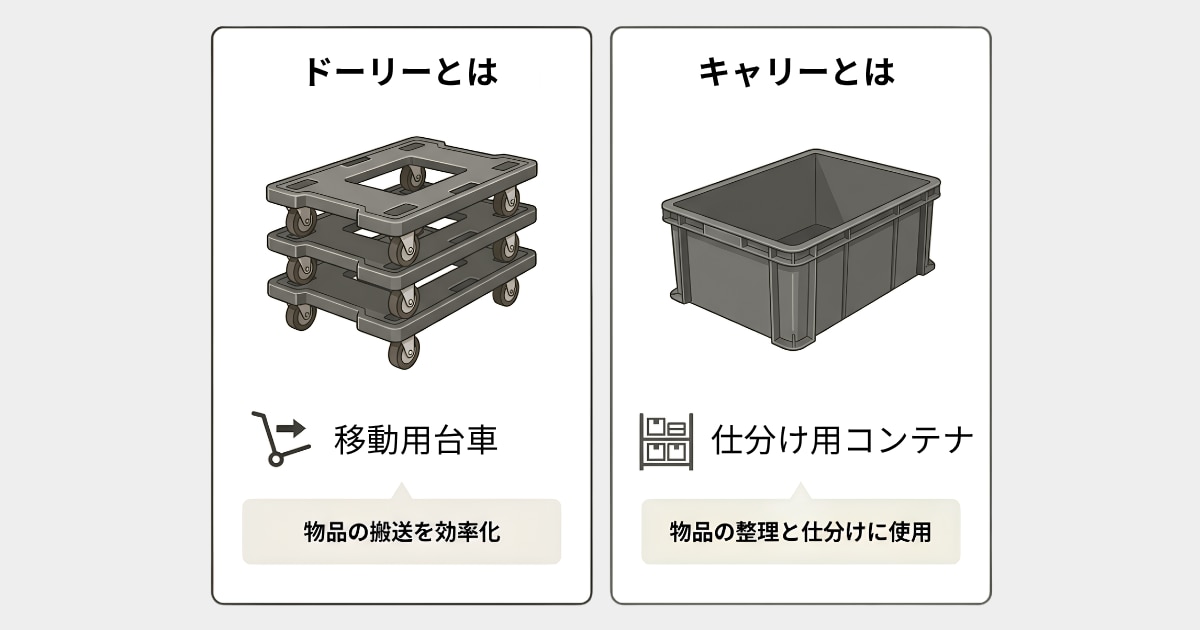
空間口は、作業用ドーリーの置き場として活用しました。
空いた場所をなくすことで、隣接するバットなどがずれることを防ぎました。
編集部補足
実施した3つの対策
 ②配荷ランプを、間口の真上へ調整・固定
 ――最も意外だった原因、または印象に残っている発見は何ですか。
Fさん(QCリーダー):
最も印象に残ったのは、配荷時に足を踏み込む「間口正面を示す目印」の位置が、
実際の作業に適していなかったことです。
この目印は、10年以上前に先輩たちが改善したもので、現在の作業にも適した状態だと思っていました。
しかし、改めて作業者の動きを確認すると、改善された状態であっても、
まだ見直す余地があることが分かりました。
過去に実施され、長く定着してきた改善が、必ずしも現在の最善とは限らないと気づいたことが印象に残っています。
すべての案を実施せず、現場に合う対策を選ぶ
――大がかりな設備投資ではなく、既存の環境を見直す対策が中心ですね。
Fさん(QCリーダー):
原因ごとに複数の案を出し、難易度、コスト、予想効果の3つの観点で評価しました。
固定器具の設置や可動式ランプへの交換なども検討しましたが、
評価結果をもとに、足元の目印の変更、既存ランプの位置調整、空間口の活用を選びました。
今回、特に重視したのは、注意喚起や表示だけで終わらせず、改善を仕組みに落とし込めるかどうかです。
また、机上の議論だけで判断せず、現地現物を徹底しました。
実際の作業環境や作業者の動きを確認しながら、一つずつ原因を検証しています。
その結果、現場で実際に発生している問題であり、
仕組みを変えることで改善効果が期待できる原因を優先して対策しました。
誤配荷を48件から13件へ、70%以上削減
――改善後、どのような結果が出ましたか。
Fさん(QCリーダー):
隣間口への誤配荷は、2024年度下期の48件から、2025年度下期には13件となり、70%以上削減できました。
目標としていた件数も達成しています。
また、2025年度下期は、すべての月で流出不具合件数が月間目標以内となりました。
――現場の作業者からは、どのような反応がありましたか。
Fさん(QCリーダー):
足を置く位置が変わり、配荷しやすくなったという声がありました。
そのほか、ランプが動かなくなったことで表示器の接触不良が少なくなった、
ドーリーを探すために作業場を出ることが少なくなったという声も出ています。
誤配荷を減らすだけでなく、作業のしやすさにもつながりました。
改善を元に戻さないため、職場のルールにする
――改善後の状態を維持するために、どのようなことを行いましたか。
Fさん(QCリーダー):
新しい足入れ位置は作業手順書へ反映しました。
配荷ランプには正しい位置が分かる印を付け、定期的にメンテナンスする運用を作りました。
また、空間口には、ドーリー置き場であることを示す表示を設けました。
改善を一時的な工夫で終わらせず、誰でも正しい状態を確認できるよう、手順、表示、点検方法に落とし込みました。
事実をもとに原因を見極め、現場を見る視点も変化
――今回の活動で、特に苦労したことは何ですか。
Fさん(QCリーダー):
特に苦労したのは、現状把握の段階で、欠品が発生する本当の原因を特定することです。
要因を3つまで絞り込んだ後も、それぞれの要因が欠品にどの程度影響しているのかを切り分けることは簡単ではありませんでした。
仮説だけで判断しないよう、現地現物による確認とデータ分析を繰り返し、事実をもとに原因を整理しました。
――活動を通じて、現場の問題を見る視点は変わりましたか。
Fさん(QCリーダー):
活動前は、現在のやり方が最善だと考えていました。
しかし、今回の活動を通じて、長く続いている方法や過去に改善された仕組みにも、
まだ見直す余地があると実感しました。
それ以来、「現状が最善とは限らない」という視点を持つようになりました。
当たり前と思われていることにも疑問を持ち、先輩社員へ積極的に質問して、その方法が続いている背景や理由を確認するようになりました。
最優秀賞を、次の改善への出発点に
――最優秀賞に選ばれたとき、どのように感じましたか。
Fさん(QCリーダー):
他事業所の改善内容や発表も素晴らしかったため、最初は「本当に品川が最優秀賞なのか」と驚きました。
同時に、一緒に活動してきたメンバーの苦労が報われ、うれしく感じました。
――今後、どのような改善に取り組みたいですか。
Fさん(QCリーダー):
今後も、注意喚起や表示だけに頼らず、誰が作業しても同じように正しくできる仕組みへ落とし込むことを大切にしたいです。
今回の経験を生かし、作業者の注意力に頼らなくても品質を維持できる改善に取り組んでいきます。
まとめ│「人」以外の要因を探し、間違いやすい環境を見直す
今回のQCC活動では、隣間口への誤配荷を48件から13件へ削減しました。
しかし、この活動の価値は、改善効果だけではありません。
ミスを作業者の注意不足で終わらせず、現場で事実を確認し、本当の原因を追究する。
そして、効果やコスト、実行のしやすさを踏まえて対策を選び、改善後の状態を標準として定着させる。
今回の活動には、当社が大切にしている改善の考え方が表れています。
当社では、ほぼすべての事業所で、QCストーリーに基づく問題解決手法を教育し、各現場で改善活動を展開しています。
その目的は、目の前の課題を解決することだけではありません。
活動を通じて、現場のメンバーが自ら問題を発見し、事実に基づいて原因を考え、
仲間と対策を実行できるようになることも重視しています。
今回のチーム品川でも、誤配荷の削減に加え、QCストーリーへの理解が深まり、
当たり前とされてきた方法にも疑問を持って原因を考える視点が育ちました。
改善の成果と、改善できる人材の育成を同時に進めることが、当社の現場改善の大きな強みです。
▼現場で続くQC活動の進め方を詳しく知りたい方へ
当社が実践するQC活動の進め方を以下のブログ記事で紹介しています。
物流現場の品質・生産性・人材育成について、具体的な課題をお持ちの方は
以下よりお気軽にご相談ください。