物流生産性とは?人時生産性・工数の計算方法と改善手順をわかりやすく解説
物流現場では、人手不足や人件費の上昇、物量の変動などを背景に、限られた人員で安定して業務を運営することが求められています。
2026年3月31日に閣議決定された「総合物流施策大綱(2026年度~2030年度)」でも、物流の供給制約に対応するための徹底的な物流効率化や、物流人材の地位・能力向上、物流標準化、物流DX・GXの推進などが重要な施策として位置付けられています。
こうした中、物流センターの運営において重要になるのが「物流生産性」です。
物流生産性とは、物流業務に投入した人員や時間などの経営資源に対して、どれだけの物量を効率よく処理できているかを表す考え方です。
物流センターの庫内作業では、その代表的な管理指標の一つとして「人時生産性(MH)」が用いられます。
単に「何人で作業したか」だけを見るのではなく、物量と工数の関係を把握し、適正な工数や人員を考えることが重要です。
この記事では、物流生産性の基本的な考え方から、人時生産性、工数・人時(MH)、基準生産性、適正工数・人員の考え方、
改善方法まで解説します。
【この記事を読んで分かること】
物流生産性と人時生産性の基本的な考え方
工数・人時(MH)と生産性の計算方法
号口生産性と総就業生産性の違い
基準生産性と適正工数の考え方
物流生産性を改善する具体的な進め方
基準生産性から必要工数・適正人員を算出する方法
▼物流現場の生産性向上をさらに進めるために
物量の変動に対応しながら、適正な人員配置を実現する「少人化」の考え方を資料で解説しています。
物流現場の生産性向上にお悩みの方は、ぜひご覧ください。
目次[非表示]
- ・物流生産性とは?意味・考え方を解説
- ・物流生産性における工数・人時(MH)とは?
- ・人時生産性とは?計算式と管理のメリットを解説
- ・物流生産性を管理する代表的な指標とは?
- ・物流生産性を改善するために基準生産性が必要な理由
- ・物流生産性を向上させる8つのステップ
- ・STEP1:現状の物量と工数を把握する
- ・STEP2:実績生産性を算出する
- ・STEP3:基準生産性との差を確認する
- ・STEP4:基準値と実績の差から原因を特定する
- ・STEP5:原因に応じた改善策を検討・実行する
- ・STEP6:改善効果を検証する
- ・STEP7:改善後の必要工数を算出する
- ・STEP8:必要工数から適正人員を決定する
- ・物流生産性の向上で重要なのは「人を減らすこと」ではない
- ・まとめ:物流生産性を改善するには、現場分析から始める
▼関連記事
>物流センターの「可視化」と「見える化」の違いとは?現場が動き出す3つのステップと成功事例
>物流現場の改善優先順位の付け方|正味・付随/付帯・ムダの3分類で“やる順番”が決まる
>物流現場のSQCDを管理するKPIとは?重要性と指標例を解説
物流生産性とは?意味・考え方を解説
物流生産性とは、物流業務に投入した人員や時間などの経営資源に対して、どれだけの物量を効率よく処理できているかを表す考え方です。
物流センターでは、例えば次のような単位で物量を管理します。
- ケース数
- ピース数
- 出荷行数
- パレット数
- オーダー数
同じ物量を処理する場合でも、投入する人員や作業時間が少なければ、より少ない経営資源で業務を遂行できていることになります。
そのため、物流現場の生産性を管理する際には、
「どれだけの物量を、どれだけの工数で処理したのか」
という関係を把握することが基本となります。
また、物流生産性を改善するためには、単に実績値を比較するだけでは十分ではありません。
実績と基準を比較し、どの工程で差が発生しているのか、なぜ差が発生しているのかを分析することで、具体的な改善につなげることができます。
例えば、同じ出荷作業であっても、商品の大きさや重量、SKU数、ロケーション、作業動線、設備などの条件によって、必要となる工数は変わります。
したがって、物流生産性を高めるためには、実績だけを見るのではなく、作業条件や工程ごとの実態まで把握することが重要です。
物流生産性における工数・人時(MH)とは?
物流生産性を理解するためには、「工数」や「人時」という言葉を理解しておく必要があります。
工数とは?人数×時間で考える労働時間
物流現場における工数とは、作業に投入した労働時間の量を指します。
例えば、以下はいずれも8人時(8MH)の工数です。
- 1人が8時間作業 → 8人時
- 2人が4時間作業 → 8人時
- 4人が2時間作業 → 8人時
となります。
このように、人数と作業時間を掛け合わせることで、投入した労働量を表すことができます。
人数だけを見るのではなく、人数×時間で考えることで、作業にどれだけの労働力を投入したのかを比較できます。
人時(MH)とは?工数を表す単位
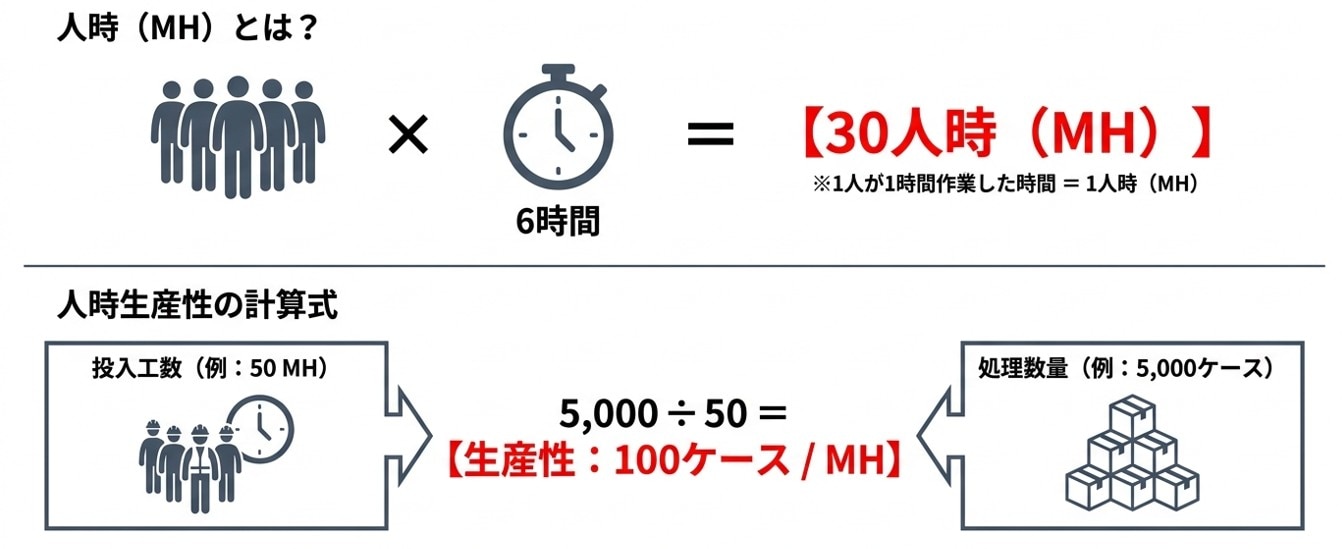
人時(MH:Man Hour)とは、1人が1時間働いた量を1MHとして表す単位です。
例えば、
- 1人 × 1時間 = 1MH
- 5人 × 6時間 = 30MH
となります。
つまり、本記事では「工数」を投入した労働時間そのもの、「人時(MH)」をその工数を表す単位として扱います。
▼物流現場の生産性向上をさらに進めるために
物量の変動に対応しながら、適正な人員配置を実現する「少人化」の考え方を資料で解説しています。
物流現場の生産性向上にお悩みの方は、ぜひご覧ください。
人時生産性とは?計算式と管理のメリットを解説
人時生産性は、投入した人時(MH)に対して、どれだけの物量を処理できたかを表す指標です。
計算式は、
人時生産性 = 処理数量 ÷ 投入人時(MH)
です。
例えば、出荷作業で5,000ケースを50MHで処理した場合、
- 処理数量:5,000ケース
- 投入工数:50 MH
5,000 ÷ 50
= 100ケース/MH
となります。
つまり、1MHあたり平均100ケースを処理したことになります。
人時生産性を管理するメリットとは?
人時生産性を管理すると、次のようなことを数値で把握できます。
- 工程ごとの作業効率
- 作業時間のばらつき
- 改善前後の効果
- 必要工数の変化
などを数値で比較できます。
特に、実績値を継続的に記録することで、
「いつ・どの工程で・なぜ生産性が低下しているのか」
を分析しやすくなります。
ただし、人時生産性を高めることだけを目的にすると、品質低下や作業者への過度な負荷につながる可能性があります。
そのため、物流現場では生産性だけでなく、品質・安全・作業負荷なども含めて総合的に評価することが重要です。
物流生産性を管理する代表的な指標とは?
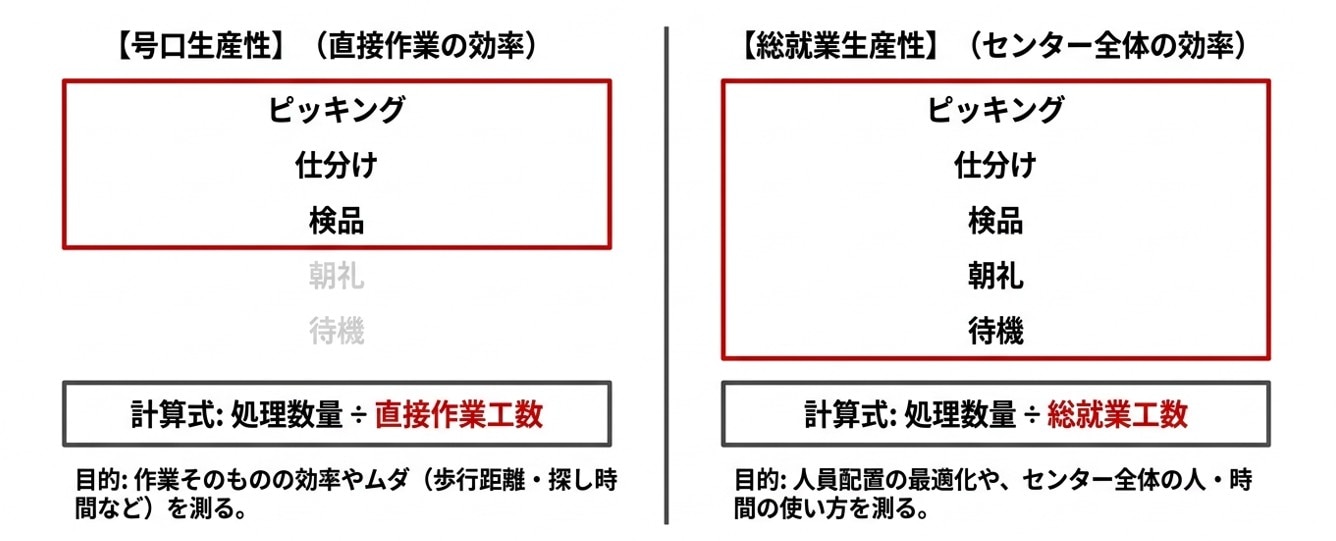
物流現場では、業務の目的や管理対象に応じてさまざまな生産性指標を設定します。
ここでは、直接作業と就業時間全体を分けて見る考え方として、
- 号口生産性
- 総就業生産性
を整理します。
※「号口生産性」「総就業生産性」という呼称や対象となる工数の範囲は、企業・現場によって異なります。本記事では、物流現場における生産性管理の考え方として説明します。
号口生産性とは?直接作業の効率を見る指標
号口生産性とは、ここでは直接作業に投入した工数に対して、どれだけの物量を処理できたかを見る指標として説明します。
例えば、次のような作業が対象になります。
入荷工程
- 荷受け
- 検品
- 格納
出荷工程
- ピッキング
- 仕分け
- 梱包
- 積込み
在庫管理工程
- 補充
- 搬送
- 棚卸
計算式は、
号口生産性 = 処理数量 ÷ 直接作業工数
です。
号口生産性を見ることで、直接作業のどこに改善余地があるのかを分析しやすくなります。
例えば、ピッキングの生産性が低い場合、
- 歩行距離が長い
- 商品を探す時間が長い
- 作業方法が標準化されていない
- ロケーションが適切でない
など、直接作業の中に原因がある可能性があります。
号口生産性を管理するうえでは、物量の変動に対して直接作業工数を適正に合わせられているかを見ることも重要です。
例えば、
- 物量:1,000ケース
- 直接作業工数:10 MH
の場合、
1,000ケース ÷ 10 MH
= 100ケース/MH
となります。
ここで物量が800ケースに減ったにもかかわらず、10 MHを投入し続けると、
800ケース ÷ 10 MH
= 80ケース/MH
となり、号口生産性は低下します。
一方、物量に合わせて直接作業工数を8 MHまで調整できれば、
800ケース ÷ 8 MH
= 100ケース/MH
となり、物量が減っても号口生産性を維持できます。
このように、号口生産性は単純に「作業者がどれだけ速く作業したか」を見るだけではありません。
物量に対して、直接作業工数が適正に投入されているかを見ることも重要です。
総就業生産性とは?センター全体の工数を見る指標
総就業生産性は、直接作業だけでなく、物流センターの運営に必要となるさまざまな工数を含めて生産性を見る考え方です。
例えば、
- 朝礼
- ミーティング
- 教育
- 改善活動
- 待機時間
- 作業切り替え
- その他の付帯作業
なども含めて考えます。
計算式は、
総就業生産性 = 処理数量 ÷ 総就業工数
です。
ここで、先ほどの例を考えてみましょう。
物量が1,000ケースから800ケースに減少し、直接作業工数を10 MHから8 MHに適正化したとします。
号口生産性は、
1,000 ÷ 10 = 100ケース/MH
から、
800 ÷ 8 = 100ケース/MH
となり、維持されています。
しかし、減らした2 MH分の人員をそのまま別の業務に振り替えた場合、例えば、
- 教育
- 改善活動
- その他の付帯作業
などに時間を使えば、直接作業工数は減っても、センター全体の総就業工数は減りません。
つまり、
号口生産性を維持するために直接作業工数を適正化しても、それだけで総就業生産性が改善するとは限らない
ということです。
場合によっては、物量が減ったにもかかわらず、
総就業工数を十分に減らせなければ、総就業生産性が低下することもあります。
このため、物流生産性を改善するときには、
直接作業の生産性を高めること
だけでなく、
付帯作業・間接作業を含めて、センター全体の工数をどう最適化するか
まで考える必要があります。
号口生産性と総就業生産性の違い
両者の大きな違いは、生産性を計算するときに、どこまで工数を含めるかです。
項目 | 号口生産性 | 総就業生産性 |
|---|---|---|
対象工数 | 主に直接作業工数 | 直接作業+付帯・間接工数 |
主な目的 | 作業そのものの効率を確認 | センター全体の効率を確認 |
主な分析対象 | ピッキング、仕分け、梱包など | 朝礼・教育・管理・待機なども含む |
物量減少時のポイント | 工程改善・作業改善 | 要員配置・運営改善・全体最適 |
つまり、
号口生産性=直接作業の効率
総就業生産性=センター全体の人・時間の使い方
と捉えると分かりやすいでしょう。
号口生産性を高めたうえで、総就業生産性を改善する
物流生産性を改善する際は、まず直接作業のムダをなくし、号口生産性を高めることが基本となります。
そのうえで、総就業生産性まで高めるためには、直接作業だけでなく、
付帯・間接作業を含めたセンター全体の工数を適正化することが必要です。
例えば、作業改善によって直接作業の必要工数が10MHから8MHに減ったとしても、削減した2MH分を別の業務に振り替えるだけでは、総就業工数は減りません。
物量に応じて総就業工数を適正化するためには、勤務時間やシフト、配置人数などを見直すほか、
場合によっては派遣・パートなどの契約人数や契約時間、業務委託の契約条件など、
人員体制そのものを見直すことも必要になります。
ただし、人員に関する契約は、物量が減ったからといってすぐに変更できるとは限りません。
契約期間や更新時期、必要な人員確保なども考慮しながら、
生産性改善によって生まれた工数の余力を、実際の人員体制へどのように反映するかを計画的に検討することが重要です。
▼物流現場の生産性向上を、さらに進めるために
物量の変動に対応しながら、適正な人員配置を実現する「少人化」の考え方を資料で解説しています。
物流現場の生産性向上にお悩みの方は、ぜひご覧ください。
物流生産性を改善するために基準生産性が必要な理由
生産性を管理するとき、実績値だけを見ても、それが良いのか悪いのか判断できない場合があります。
例えば、
ピッキング生産性:130ケース/MH
という実績があったとします。
この数字だけでは、改善が必要なのか判断できません。
そこで必要になるのが、基準生産性です。
基準生産性とは、
一定の作業条件において、どの程度の生産性を目指すべきかを判断するための基準
です。
ただし、物流センターすべてに共通する「正解の生産性」があるわけではありません。
同じピッキングでも、
- 商品サイズ
- 商品重量
- SKU数
- ケース・ピース比率
- ロケーション
- レイアウト
- 作業設備
- ピッキング方式
などによって、生産性は大きく変わります。
そのため、他社の数値をそのまま目標にするのではなく、自社の作業条件を前提に基準を設定することが重要です。
基準生産性は要素作業から設定する
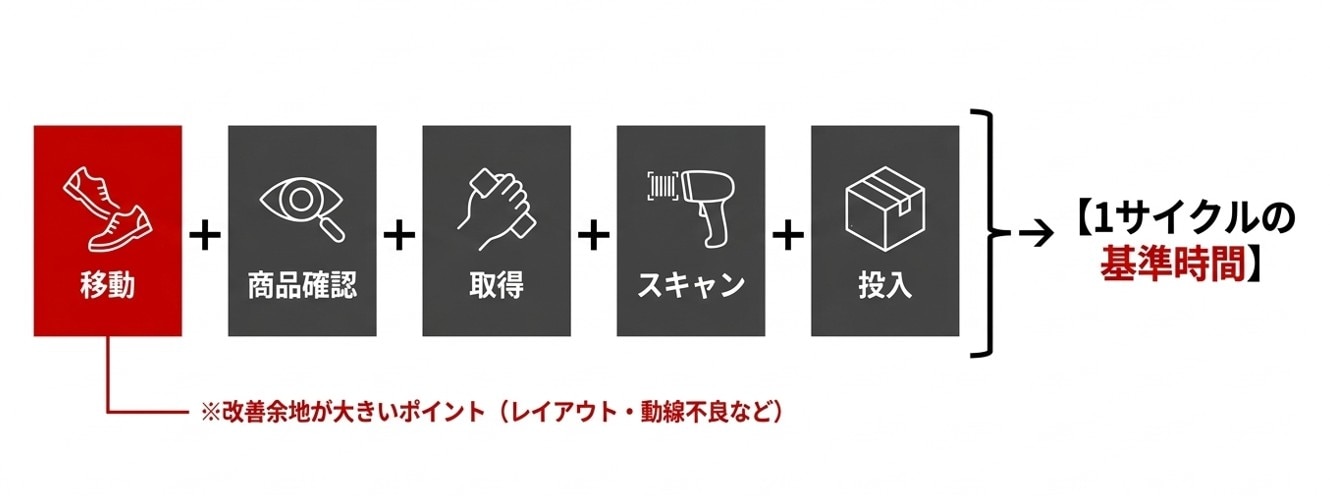
基準生産性をより精緻に設定するためには、作業を細かく分解します。
例えばピッキングなら、
- ロケーションまでの移動
- 商品を確認
- 商品取得
- バーコードをスキャン
- オリコンへの投入
- 次のロケーションへの移動
というように、作業を要素レベルまで分解します。
そして、
移動時間
+ 商品確認時間
+ 商品取得時間
+ スキャン時間
+ 投入時間
+ その他付帯時間
という形で作業時間を積み上げます。
このように分析すると、
「なぜ100ケース/MHなのか」
を説明できるようになります。
単に、
「過去の実績が100ケース/MHだったから、基準も100ケース/MH」
とするのではありません。
「この作業条件では、この作業時間が必要だから100ケース/MHになる」
というところまで掘り下げることが重要です。
生産性を結果の数字として見るだけではなく、作業を構成する要素まで分解し、改善できるポイントを見つける。
これが、物流現場の生産性改善を継続するうえで重要な考え方です。
基準生産性から適正工数を算出する
基準生産性が設定できれば、物量に対してどの程度の工数が必要なのかを算出できます。
計算式は、
必要工数 = 物量 ÷ 基準生産性
です。
例えば、
- 出荷物量:10,000ケース
- 基準生産性:100ケース/MH
の場合、
10,000 ÷ 100
= 100 MHです。
つまり、基準上は100 MHが必要工数の目安となります。
ただし、
必要工数=そのまま必要人数
ではありません。
実際の人員配置では、
- 時間帯別の物量
- 勤務時間
- 休憩
- 教育
- 間接作業
- 応援
- 作業者のスキル
- 繁忙時間帯
などを考慮する必要があります。
したがって、必要工数を算出したうえで、時間帯別・工程別に適正な人員配置を設計することが重要です。
物流生産性を向上させる8つのステップ
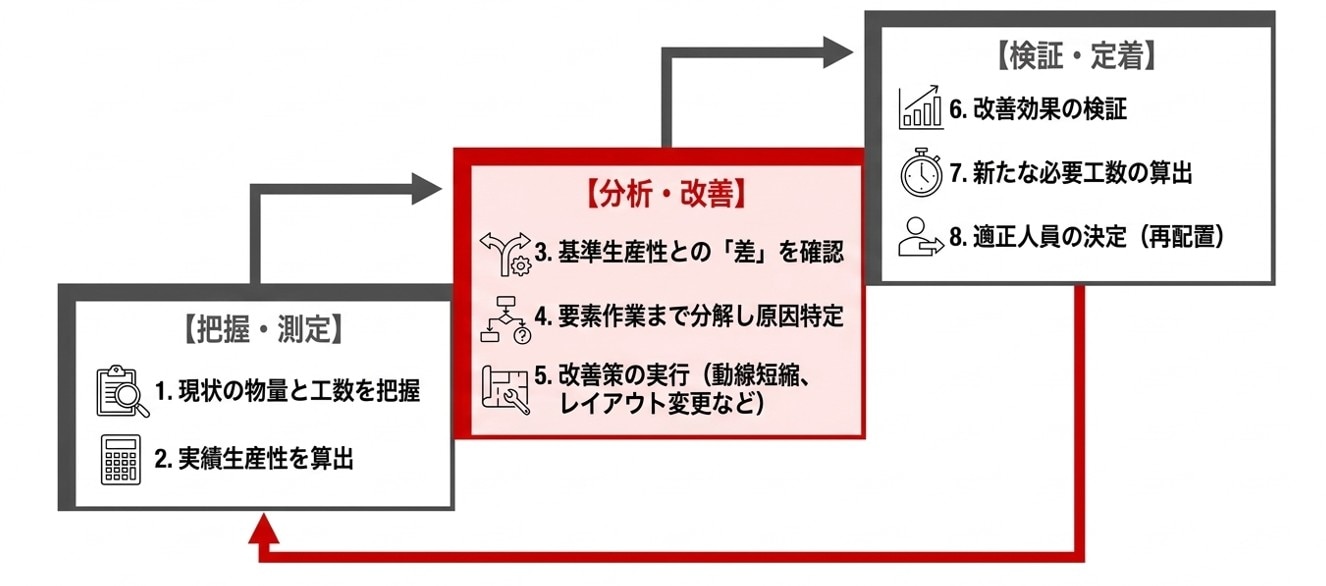
物流生産性の向上は、人員削減から始めるものではありません。
基本的には、
現状を測る → 基準を設定する → 差を分析する → 改善する → 効果を検証する
というサイクルで進めます。
STEP1:現状の物量と工数を把握する
まず、
- どれだけの物量を処理しているのか
- 何人で作業しているのか
- 何時間かかっているのか
を把握します。
ここが曖昧なままでは、生産性を正しく評価できません。
STEP2:実績生産性を算出する
例えば、
- 出荷物量:10,000ケース
- 投入工数:100 MH
であれば、
10,000 ÷ 100
= 100ケース/MH
となります。
これが現状の実績生産性です。
STEP3:基準生産性との差を確認する
例えば、
基準:120ケース/MH
実績:100ケース/MH
であれば、基準に対して実績が下回っています。
ここで重要なのは、「生産性が低い」と判断して終わるのではなく、なぜ差が発生しているのかを分析することです。
STEP4:基準値と実績の差から原因を特定する
STEP3で基準生産性と実績生産性の差を確認したら、
次に基準生産性を構成する要素作業ごとに、基準値と実績値を比較します。
例えば、ピッキング作業の基準値が、
- 移動時間:10秒
- 商品確認:5秒
- 商品取得:8秒
- スキャン:4秒
- 投入:6秒
と設定されているとします。
これに対して実績を確認した結果、移動時間だけが16秒となっていれば、
移動時間が基準より6秒長くなっていることが分かります。
このように、要素作業ごとの基準値と実績値を比較することで、どの作業に生産性低下の要因があるのかを特定できます。
さらに、差が発生している要素作業について、その原因を確認します。
例えば、移動時間が基準を上回っているのであれば、
- ロケーションが適切でない
- 作業動線が長い
- 高頻度商品が作業場所から離れている
- 作業エリア内で混雑が発生している
などの原因が考えられます。
重要なのは、単に「移動時間が長い」と把握して終わるのではなく、
基準との差がなぜ発生しているのかまで掘り下げることです。
STEP5:原因に応じた改善策を検討・実行する
STEP4で要素作業ごとの基準値と実績値を比較し、生産性の差が発生している原因を特定したら、次にその原因に応じた改善策を検討します。
例えば、ピッキングの移動時間が基準値を上回っており、その原因が「高頻度商品のロケーションが作業エリアから離れていること」だとします。
この場合、作業者の移動速度を上げるのではなく、
- 高頻度商品のロケーションを見直す
- 作業動線を短縮する
- 商品の配置を変更する
といった、原因そのものを取り除く改善策を検討します。
一方、商品探索時間が基準値を上回っているのであれば、ロケーション表示の改善やWMSの活用など、異なる対策が考えられます。
このように、「どの作業に差があるか」だけでなく、「なぜ差が発生しているのか」まで確認したうえで、原因に応じた改善策を選択することが重要です。
STEP6:改善効果を検証する
改善後の生産性を測定し、効果を確認します。
例えば、
改善前:100ケース/MH
改善後:115ケース/MH
となった場合、同じ10,000ケースを処理するために必要な工数は、
改善前
10,000 ÷ 100
= 100 MH
改善後
10,000 ÷ 115
≒ 87 MH
となります。
つまり、基準上は、同じ10,000ケースを処理するために必要となる工数が約13MH減少する計算です。
このように、
生産性向上 → 必要工数削減
までつなげて効果を評価することが重要です。
STEP7:改善後の必要工数を算出する
改善後の基準生産性をもとに、物量に対して必要となる工数を算出します。
物量が変動する物流現場では、固定的な人数を配置するのではなく、
物量に応じて必要工数を見積もり、適正な人員配置につなげる
という考え方が重要です。
STEP8:必要工数から適正人員を決定する
必要工数をもとに、
- 時間帯
- 工程
- 物量
- 作業者のスキル
- 勤務時間
などを考慮して、人員配置を決定します。
こうして、単純な「何人必要か」ではなく、物量と作業条件に応じた適正人員を設計します。
物流生産性の向上で重要なのは「人を減らすこと」ではない
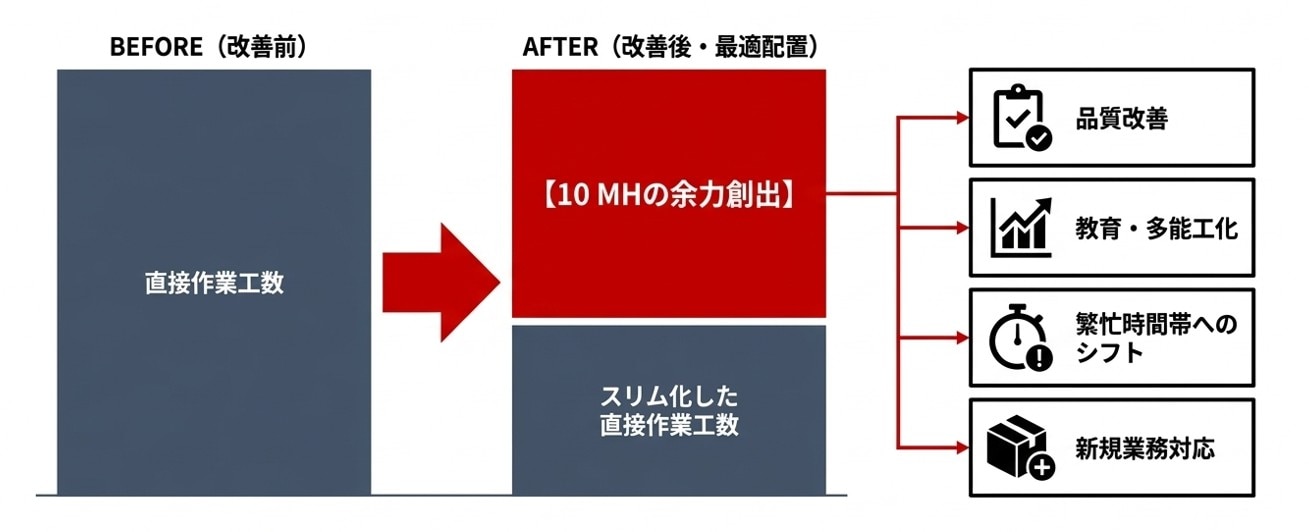
生産性向上というと、「必要な人数を減らすこと」と捉えられることがあります。
しかし、物流生産性向上の目的は、単純な人員削減ではありません。
重要なのは、
物量に対して本当に必要な工数を明らかにし、その工数を最適な方法で配置することです。
例えば、生産性向上によって10 MHの余力が生まれた場合、その10 MHを単純に削減するのではなく、
- 繁忙時間帯への再配置
- 教育
- 改善活動
- 新規業務への対応
などに活用することもできます。
一方で、物量減少に対して直接作業工数を減らしても、減らした人員を別の付帯作業に振り替えるだけであれば、センター全体の総就業工数は減りません。
その場合、号口生産性を維持できても、総就業生産性は改善しない、あるいは物量減少の影響によって低下する可能性があります。
だからこそ、
直接作業の工数を適正化することと、センター全体の工数を適正化することを分けて考える必要があります。
総就業工数を適正化するためには、配置転換やシフト調整だけで対応できる場合もありますが、
物量の減少が継続する場合には、派遣・パートなどの契約時間や契約人数、業務委託の契約条件などの見直しが必要になることもあります。
ただし、契約条件の変更には一定の時間を要する場合があります。
そのため、改善によって必要工数がどの程度変化したのかを継続的に把握し、契約更新などのタイミングも見据えて人員体制を見直すことが重要です。
まとめ:物流生産性を改善するには、現場分析から始める
物流生産性を向上させるためには、単純に人員を減らしたり、作業スピードを上げたりするのではなく、
どれだけの物量に対して、どれだけの工数を投入しているのかを正しく把握することが重要です。
そのうえで、
というサイクルを継続することが、生産性向上につながります。
「生産性を計測しているものの、どこを改善すればよいのか分からない」
「物量に対して適正な工数・人員を設定できていない」といった
課題があれば、現場の作業内容や物量、工数を整理するところから始めることが重要です。
当社、アドバンスト・ロジスティックス・ソリューションズ(ALSo)では、
物流現場の実績データをもとに、作業の要素分解から生産性の分析、改善ポイントの特定、必要工数・適正人員の設計まで、物流現場の運営を踏まえて改善を支援しています。
物流生産性の向上を「数字を測るだけ」で終わらせず、実際の現場改善や工数の最適化までつなげたい方は、
ぜひALSoにご相談ください。
▼ピッキングの改善、何から始めればいいか迷っていませんか?
そんな現場で成果を出してきた改善アプローチを、ロケーション・標準化・データ活用の
3つの視点でまとめた資料をご用意しました。